


Каркасные металлоконструкции
Подберём исполнение и рассчитаем стоимость под вашу задачу.
Артикул: 98404
65 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
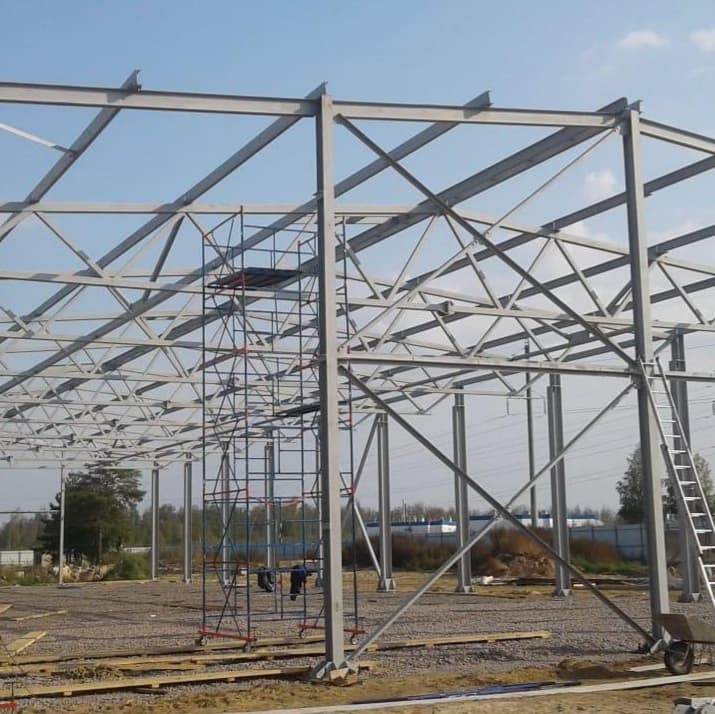
Каркасные металлоконструкции под проект: колонны, фермы, балки, прогоны, связи, опорные плиты. Считаем по КМ, деталируем КМД, режем и варим на собственном участке в о ЗМК Континенталь. Геометрию проката проверяем на приёмке, сварные узлы — на каждой отправочной марке. Отгружаем в Санкт-Петербург и по Ленинградской области.
65 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
Описание
Наша компания предлагает полный комплекс услуг по изготовлению и монтажу качественных металлоконструкций для вашего проекта:
- Проектирование и расчет конструкции специалистами высокого класса.
- Изготовление изделий согласно стандартам ГОСТ с использованием современного оборудования.
- Предоставление подробной сметы и консультации по выбору оптимального варианта исполнения.
- Выполнение работ по металлообработке, включая резку, гибку, сверловку и сборку компонентов.
- Обеспечение антикоррозионной защиты и финишного покрытия изделий.
- Доставка готовой продукции на объект и профессиональный монтаж конструкций нашими опытными бригадами.
Схема работы
1
Проектирование и подготовка
Составление эскиза и выполнение инженерных расчетов.
2
Производственный процесс
Раскрой, обработка, сварка и сборка конструкции.
3
Покрытие и контроль качества
Антикоррозийная защита и проверка соответствия изделия стандартам.
4
Монтаж и сдача готового объекта
Установка металлоконструкций и передача клиенту с гарантией.
Особенности зданий из металлоконструкций
Высокая прочность и долговечность
Расчётные нагрузки, материал и требования к эксплуатации каркаса определяются проектом.
Быстрота строительства
Срок и последовательность монтажа определяются проектом и графиком конкретного заказа.
Экономия на фундаментах
Легкость металлоконструкций снижает нагрузку на основание, позволяя применять менее массивные фундаменты.
Возможность свободной планировки
Отсутствие несущих стен внутри помещения открывает простор для дизайна и функционального зонирования пространства.
Экологическая чистота
Происхождение и характеристики материала уточняют по документам поставки; порядок обращения с конструкцией после эксплуатации зависит от проекта.
Простота модернизации и расширения
Модульная конструкция позволяет легко добавлять новые секции или изменять внутреннее пространство.
Заказать консультацию
Мы поможем вам выбрать подходящий товар и предоставим все необходимые консультации.
Примеры выполненных работ
Реализованные проекты по строительству и производству металлоконструкций


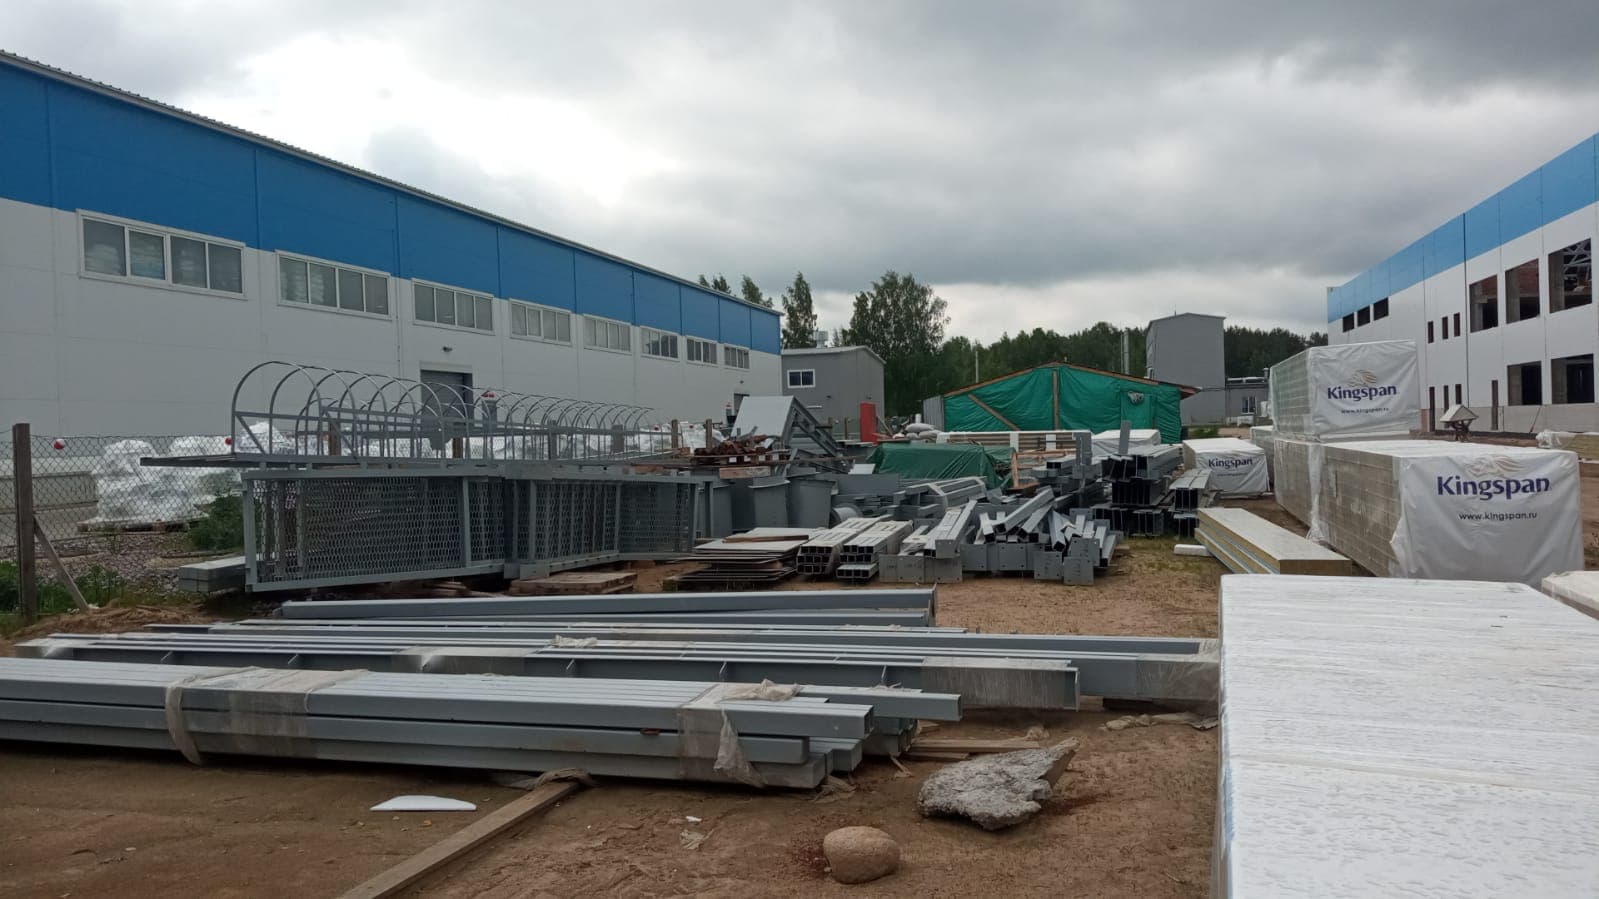
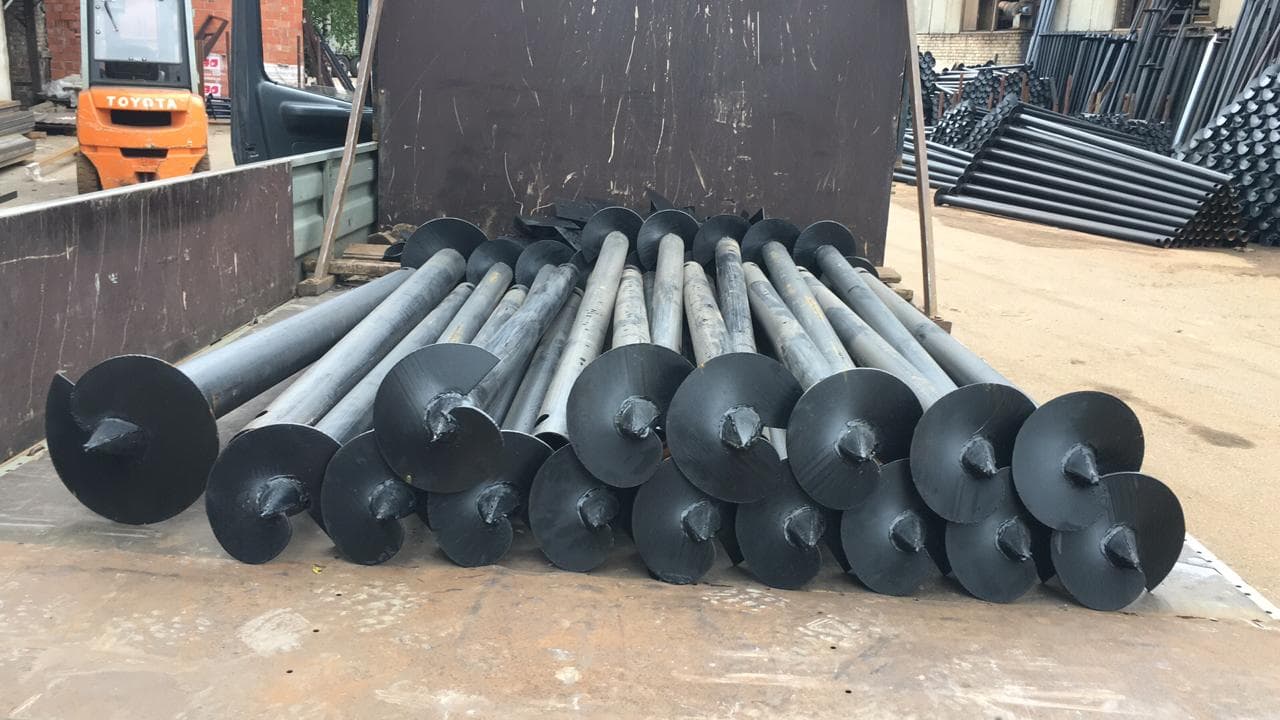
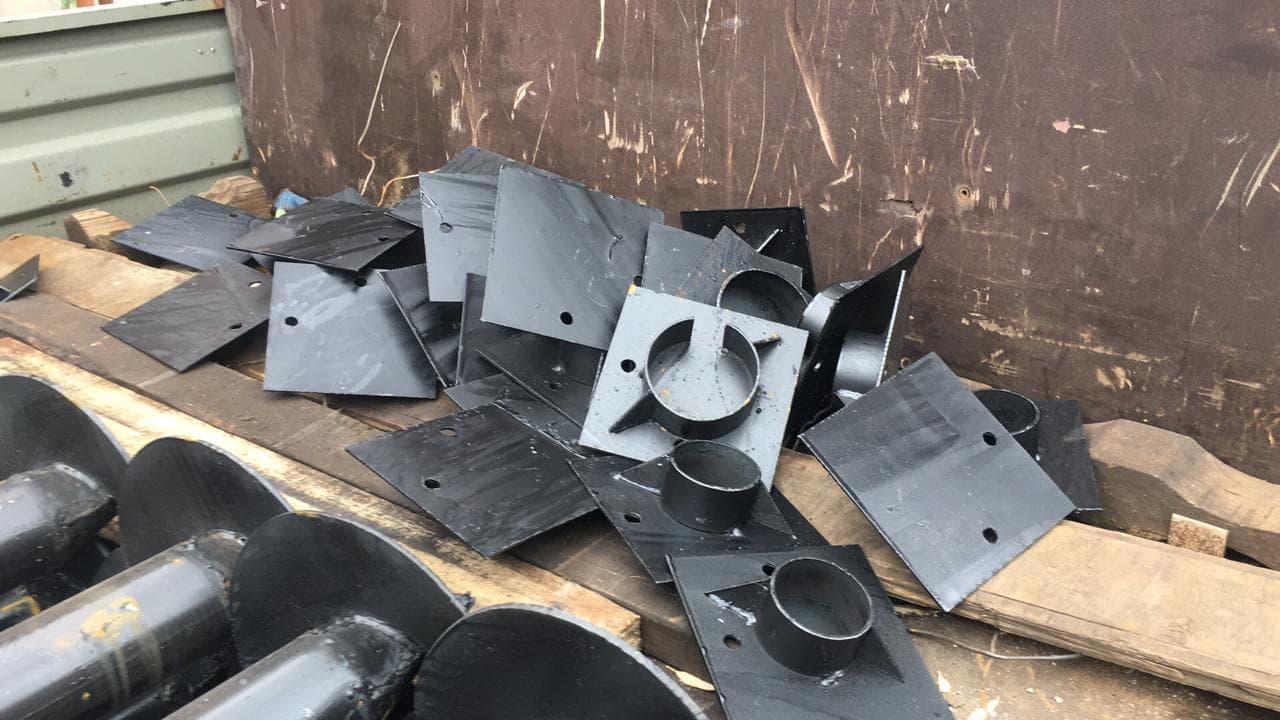
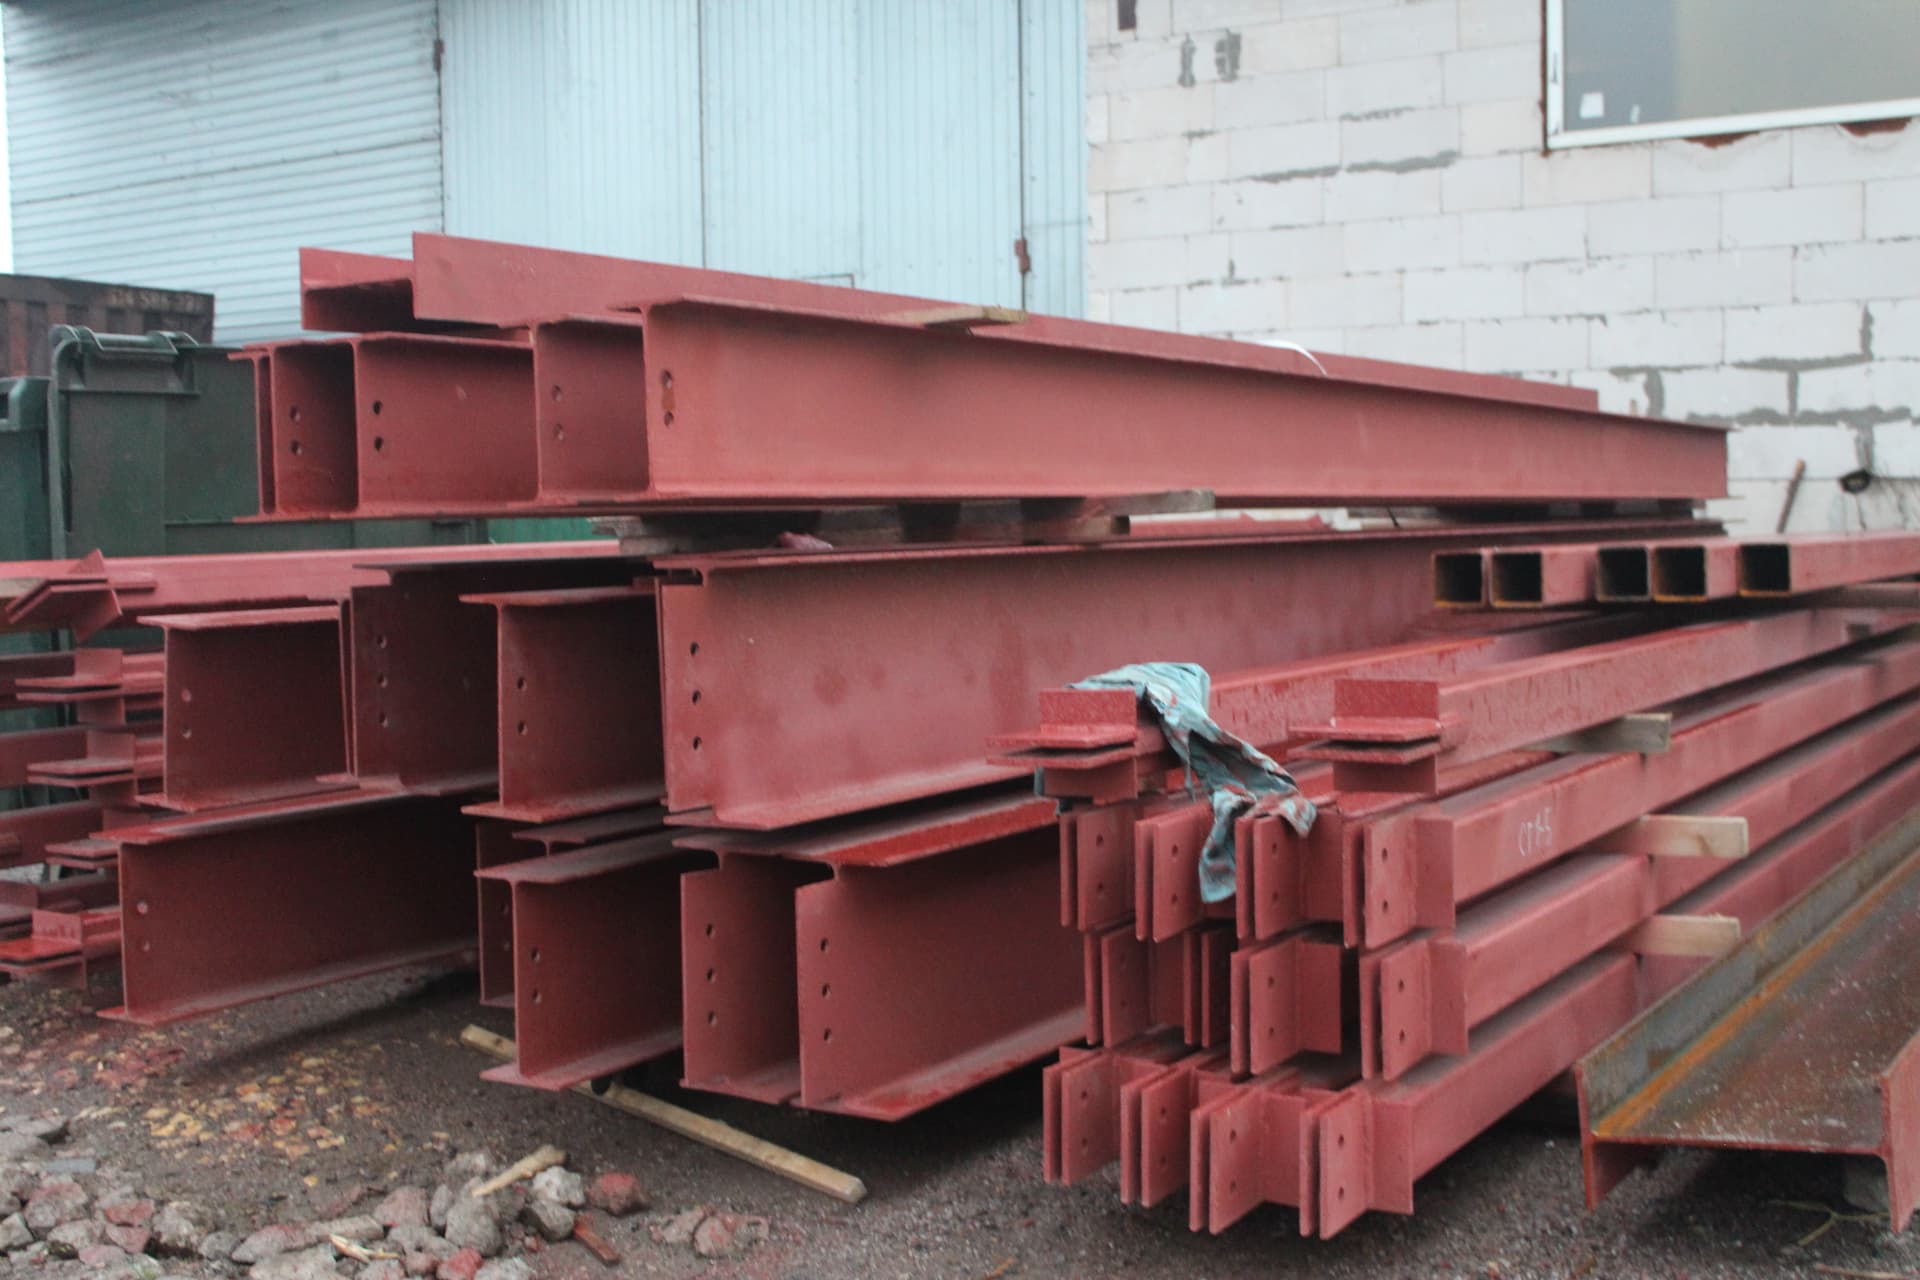

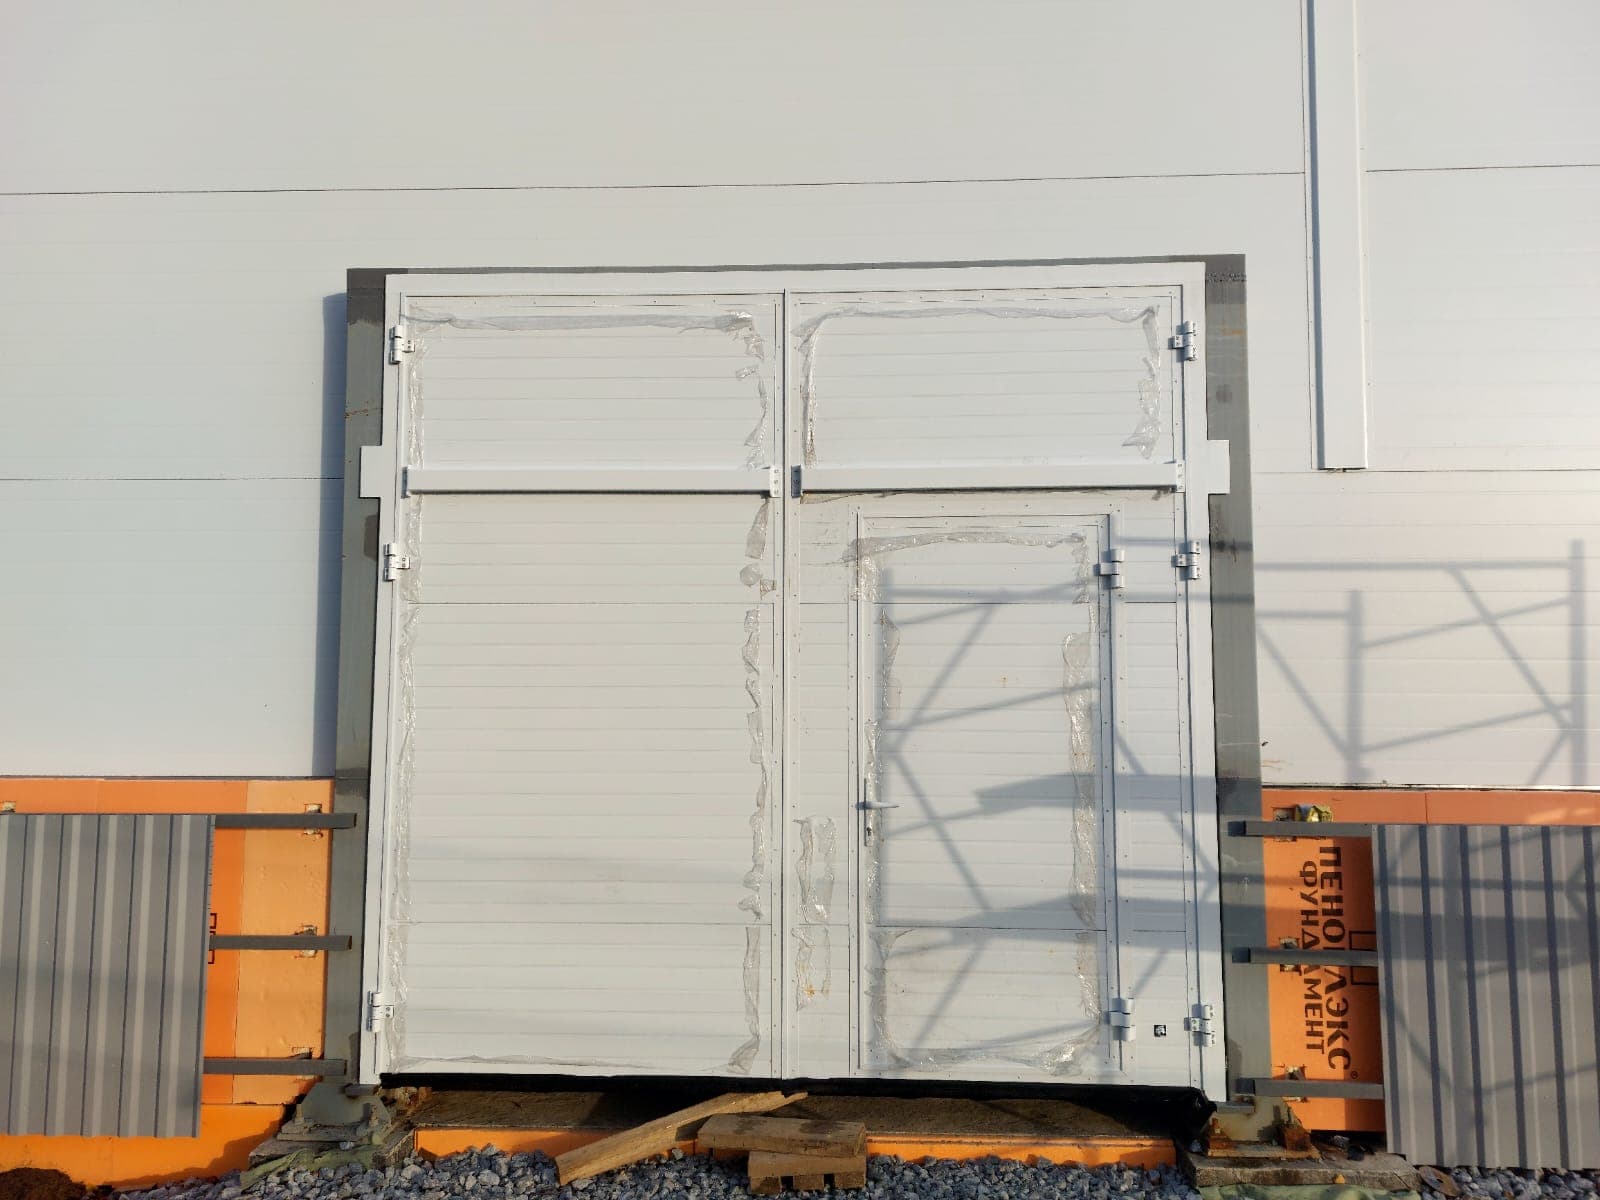
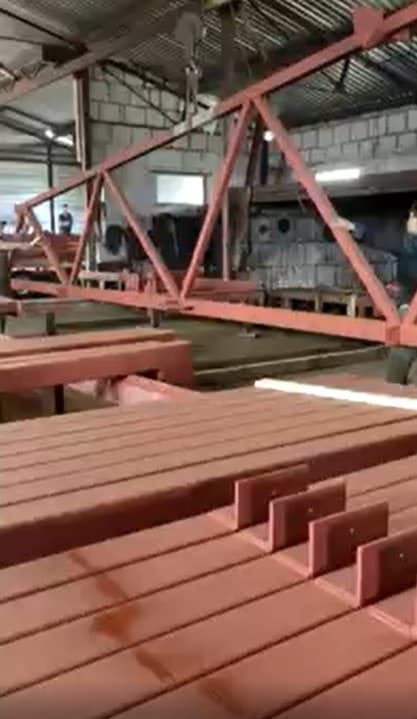
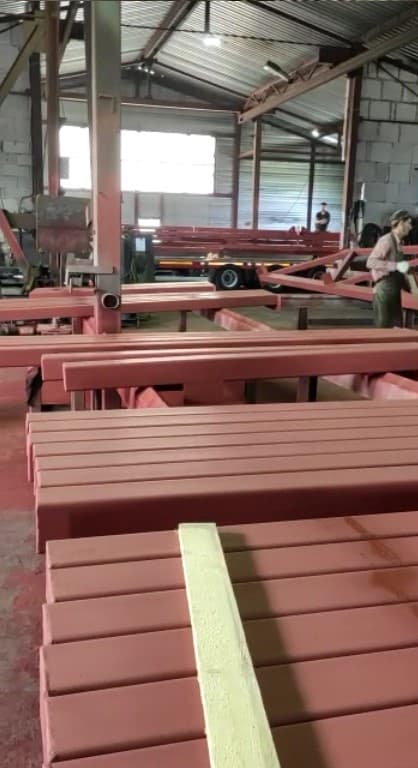
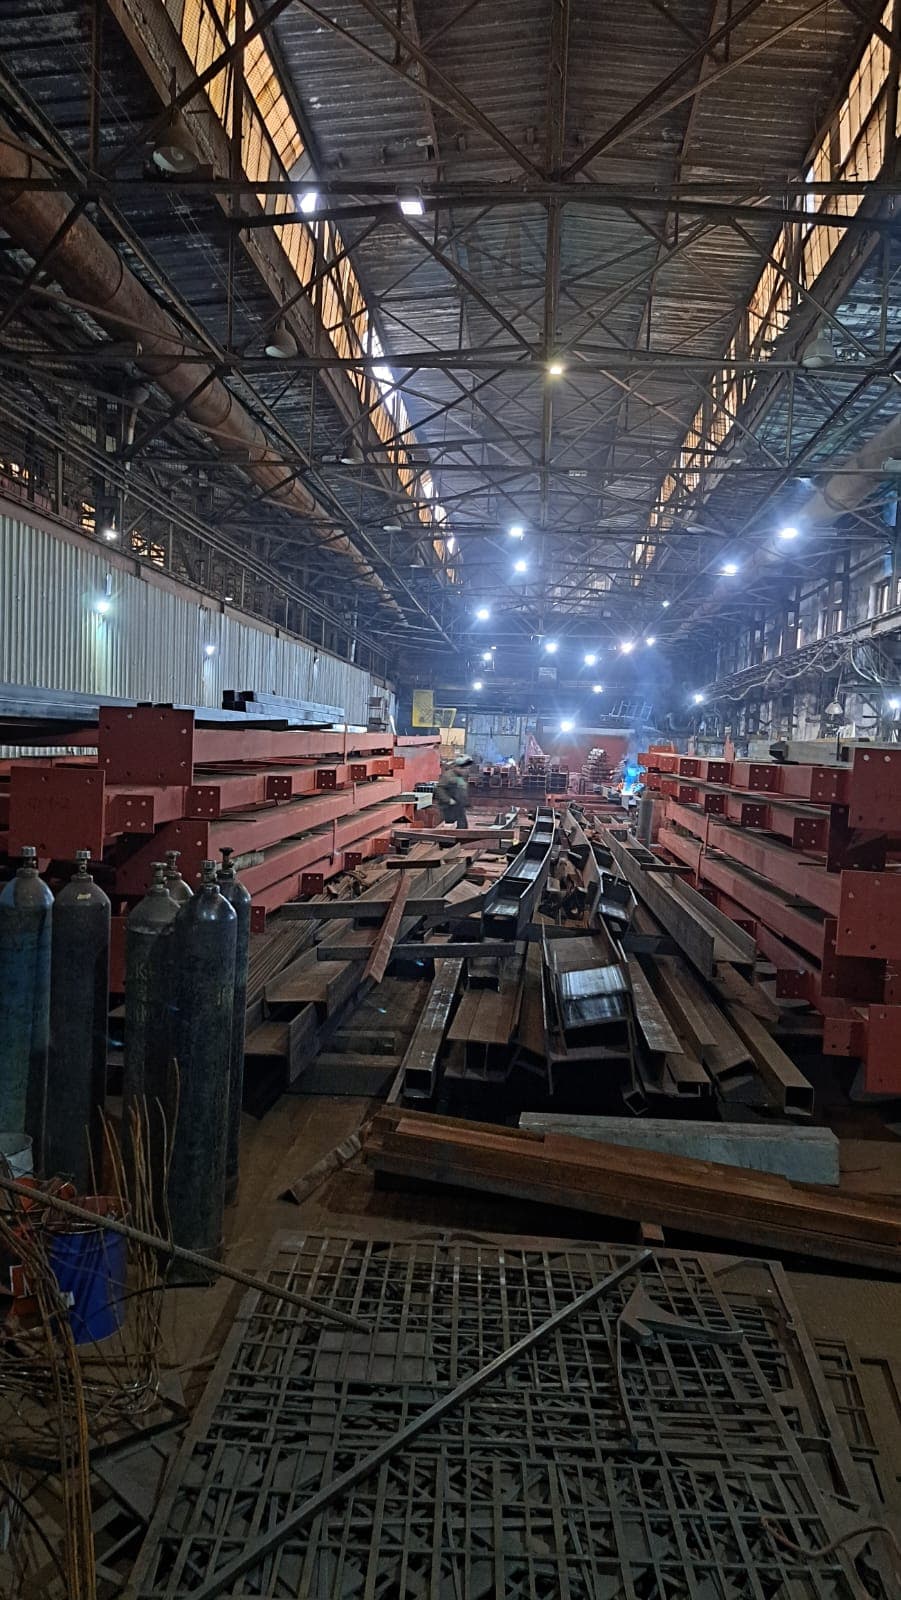
Посмотрите на наше производство





Преимущества работы с нами
Мы построили сервис на профессионализме и качестве
Технические требования
Материалы, характеристики и комплектность фиксируются в проекте и спецификации
Работа по проекту
Изготавливаем конструкции по согласованным чертежам и техническому заданию
Собственное производство
Состав проектирования, изготовления и монтажа согласуем для вашего заказа
Доставка по Санкт-Петербургу и Ленинградской области
Возим по Санкт-Петербургу и Ленинградской области. При необходимости организуем отгрузку и в другие регионы России.
Каркас как несущая система
Каркас как несущая система
Металлокаркас работает как пространственная стержневая система: нагрузка от кровли, стен, снега и оборудования идёт на прогоны, дальше на ригели и фермы, оттуда на колонны и в фундамент. Набор элементов задаёт тип здания. Для одноэтажного производственного корпуса базовый комплект — поперечные рамы «колонна плюс ригель», продольные элементы (прогоны, подкрановые балки, связи) и узлы опирания на фундамент.
В рамной схеме колонна и ригель работают совместно: момент распределяется между ними по жёсткости узла. В связевой схеме горизонтальные нагрузки забирают вертикальные связи, а ригель работает в основном на изгиб. Схему конструктор закладывает на стадии КМ — по пролёту, высоте, крановым нагрузкам и архитектурным ограничениям.
В в Санкт-Петербурге чаще всего собираем рамные каркасы с шагом колонн 6 или 12 метров: это привычная сетка под склад и производство, под неё есть типовые узлы и понятная логистика отправочных марок. На пролётах свыше 24 метров переходим на стропильные фермы из парных уголков или гнутосварного профиля — так масса каркаса заметно ниже, чем у сплошностенчатого ригеля той же несущей способности.
Сварка узлов каркаса
Сварка узлов каркаса
Шов в каркасе работает на отрыв, срез или сложное напряжённое состояние — по узлу. Поэтому шов задаёт конструктор в КМД: тип соединения (стыковое, угловое, тавровое), высота катета, способ сварки. Сварщик выполняет то, что указано в деталировке, а не то, что «по опыту достаточно».
Практическое правило на участке: высота катета углового шва принимается по наименьшей толщине свариваемых деталей. Лист 8 мм к стенке колонны 12 мм — катет 8 мм. Меньше нельзя, соединение станет слабее самой тонкой детали и порвётся раньше неё. Больше — 10–12 мм — бессмысленно: лишний металл, лишний нагрев, при перегрузе всё равно уйдёт лист 8 мм как слабое звено, а тонкие листы 6–8 мм от избыточного тепла ведёт.
На приёмке смотрим непрерывность шва, подрезы, наплывы, заполнение разделки. Внешний осмотр обязателен по каждому узлу. Подкрановые, высотные и мостовые конструкции дополнительно идут под УЗК или капиллярный контроль — по заданию проектировщика, а не по усмотрению цеха.
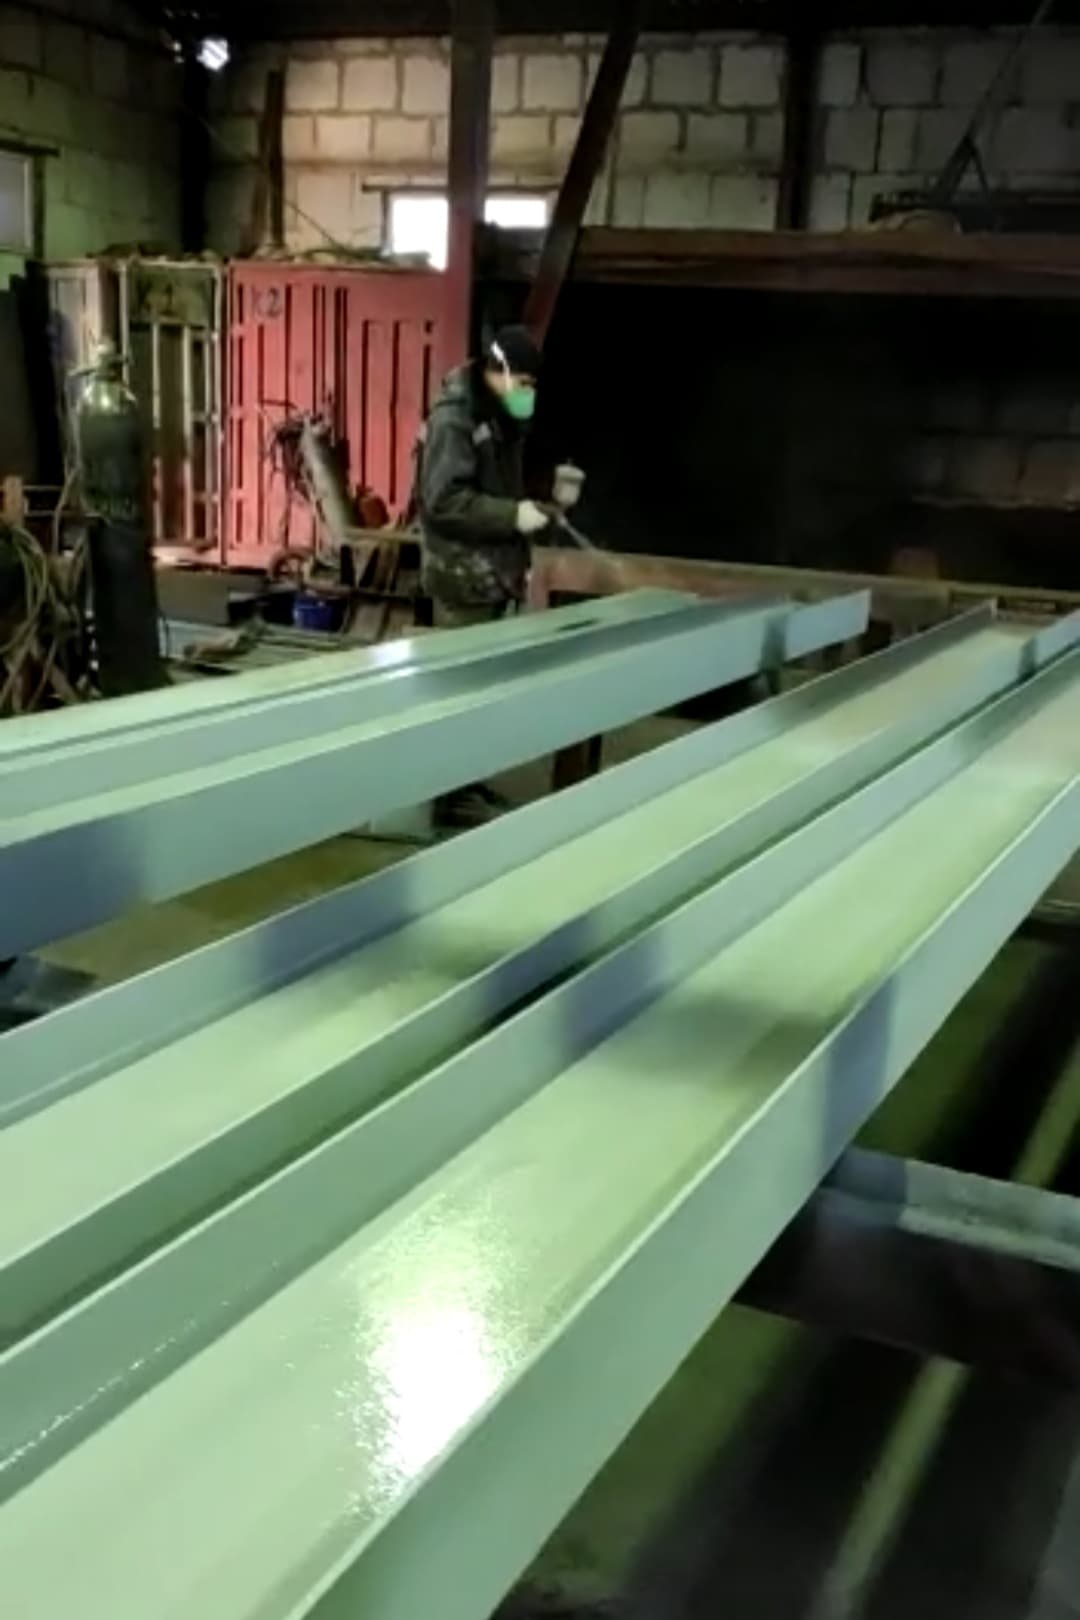
Окраска и антикор

Окраска и антикор
После сварки и контроля конструкции уходят на подготовку поверхности и в покрасочную камеру. Подготовка — это половина ресурса покрытия. Краска, положенная на окалину, брызги сварки и рыхлую ржавчину, держится один сезон и сходит вместе с этим слоем, оголяя металл там, где влага собирается дольше всего: в пазухах узлов, под накладками, на нижних полках.
Базовый цикл — механическая зачистка от окалины и брызг, обезжиривание, грунт или грунт-эмаль в один-два слоя. Через 2–4 часа после нанесения марки можно грузить: для крупных партий это критично, потому что сборочные стенды нужно освобождать под следующий каркас, а не держать под сохнущим металлом.
Расширенные системы — горячее или термодиффузионное цинкование, полиуретановые и эпоксидные эмали, заданная толщина сухой плёнки — закладываются в спецификацию заранее. Причина простая: цинкование меняет размеры отверстий и резьбы, и припуски под анкеры и болтовые соединения нужно закладывать до резки, а не подгонять на монтаже.
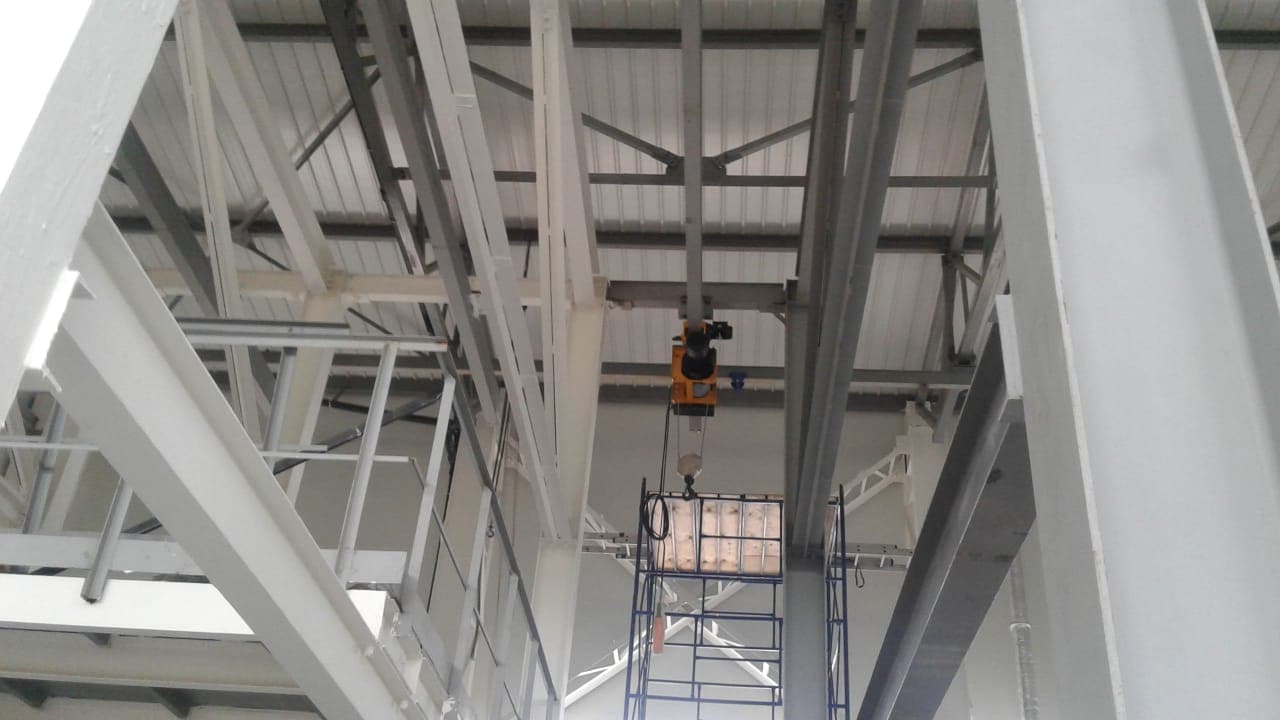
Примеры каркасов на объектах
Примеры каркасов на объектах
Каркасные металлоконструкции — семейство решений, а не один типовой объект. Что регулярно проходит через производство:
- Производственные корпуса с пролётами 12, 18 и 24 м под сборочные участки и лёгкое машиностроение: двутавровые колонны, фермы из парных уголков, кровельные прогоны из C-профиля.
- Склады и терминалы с пролётами до 30 м и отметкой низа ферм 8–12 м. Здесь чаще закладываем сварные ригели с переменной высотой стенки или фермы из гнутосварного профиля.
- Сельхозздания: фермы с холодным чердаком, прогоны под профлист, простые узлы под минимальную механизацию монтажа.
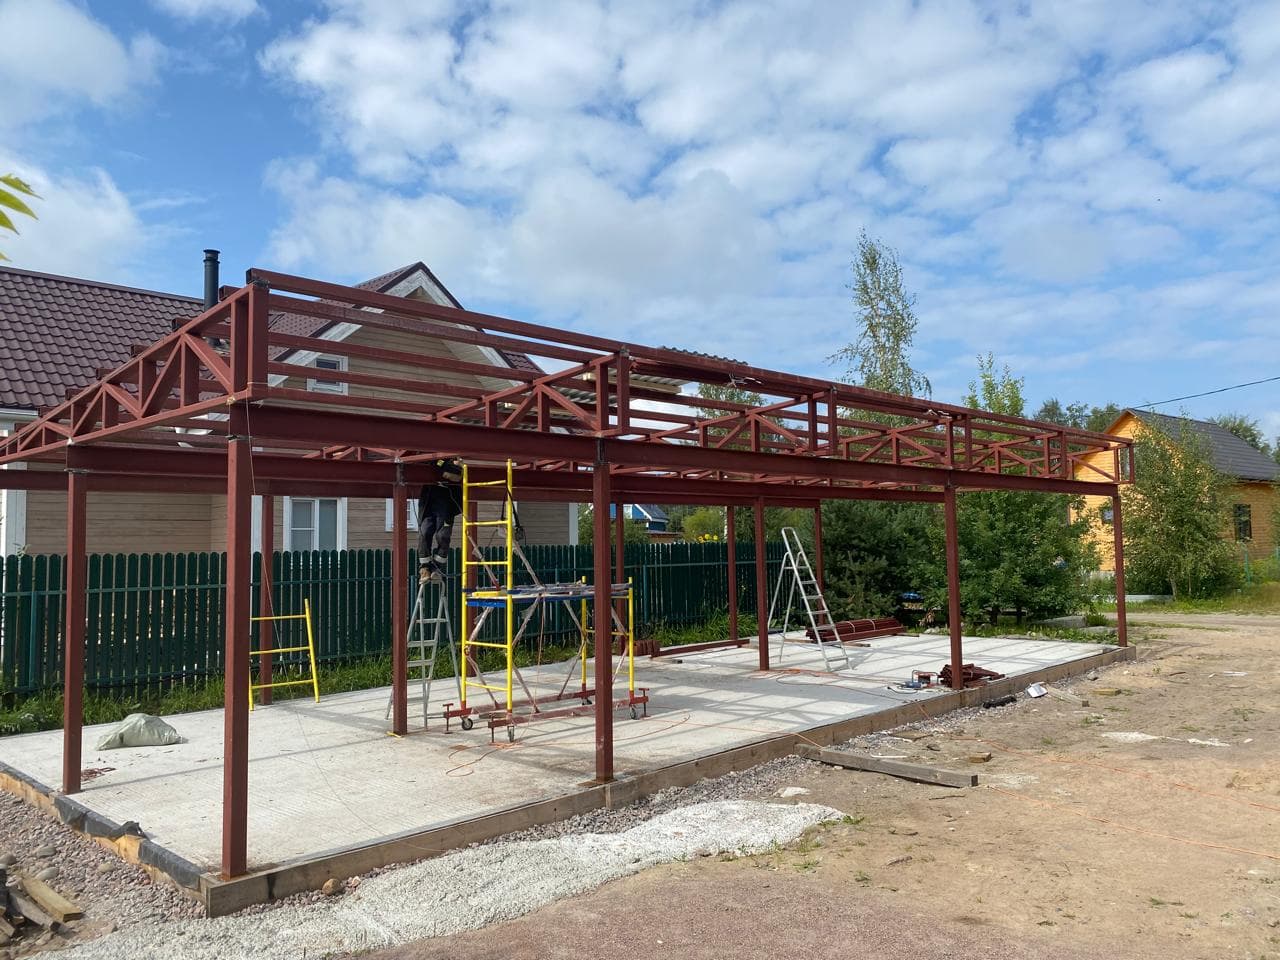
- Навесы, эстакады, переходные галереи между действующими корпусами — часто с монтажом без остановки производства.
Марка стали, сетка колонн и набор узлов подбираются под конкретный объект. Каркаса «на все случаи» не бывает: сэкономленные на проектировании деньги возвращаются стоимостью усилений по факту, когда конструкция уже стоит.
Каркасные металлоконструкции под ваш проект
Каркасные металлоконструкции под ваш проект
Каркас делается по двум документам. КМ — общая схема, сечения, принципиальные узлы. КМД — деталировка с маркировкой каждой отправочной марки. Без КМД производство не запускается: нечем нарезать заготовки, нечем разметить отверстия под болты, нет схемы сборки и сборочного паспорта.
Если у заказчика есть только эскиз или КМ, ЗМК Континенталь разрабатывает КМД своими силами либо привлекает проектную организацию. Разделение стадий здесь помогает: технология изготовления уточняется под реальное оборудование участка, под сортамент проката на складе и под габариты, которые реально увезти по дорогам до площадки.
На согласовании КМД фиксируются длины элементов под транспорт, расположение монтажных стыков и схема укрупнительной сборки на площадке. Это прямые деньги: каждый лишний монтажный стык — плюс день монтажа, плюс кран, плюс риск накопить отклонение по геометрии. Иногда дешевле везти длинномер, чем резать марку пополам ради удобной машины.
Заготовка проката для каркаса
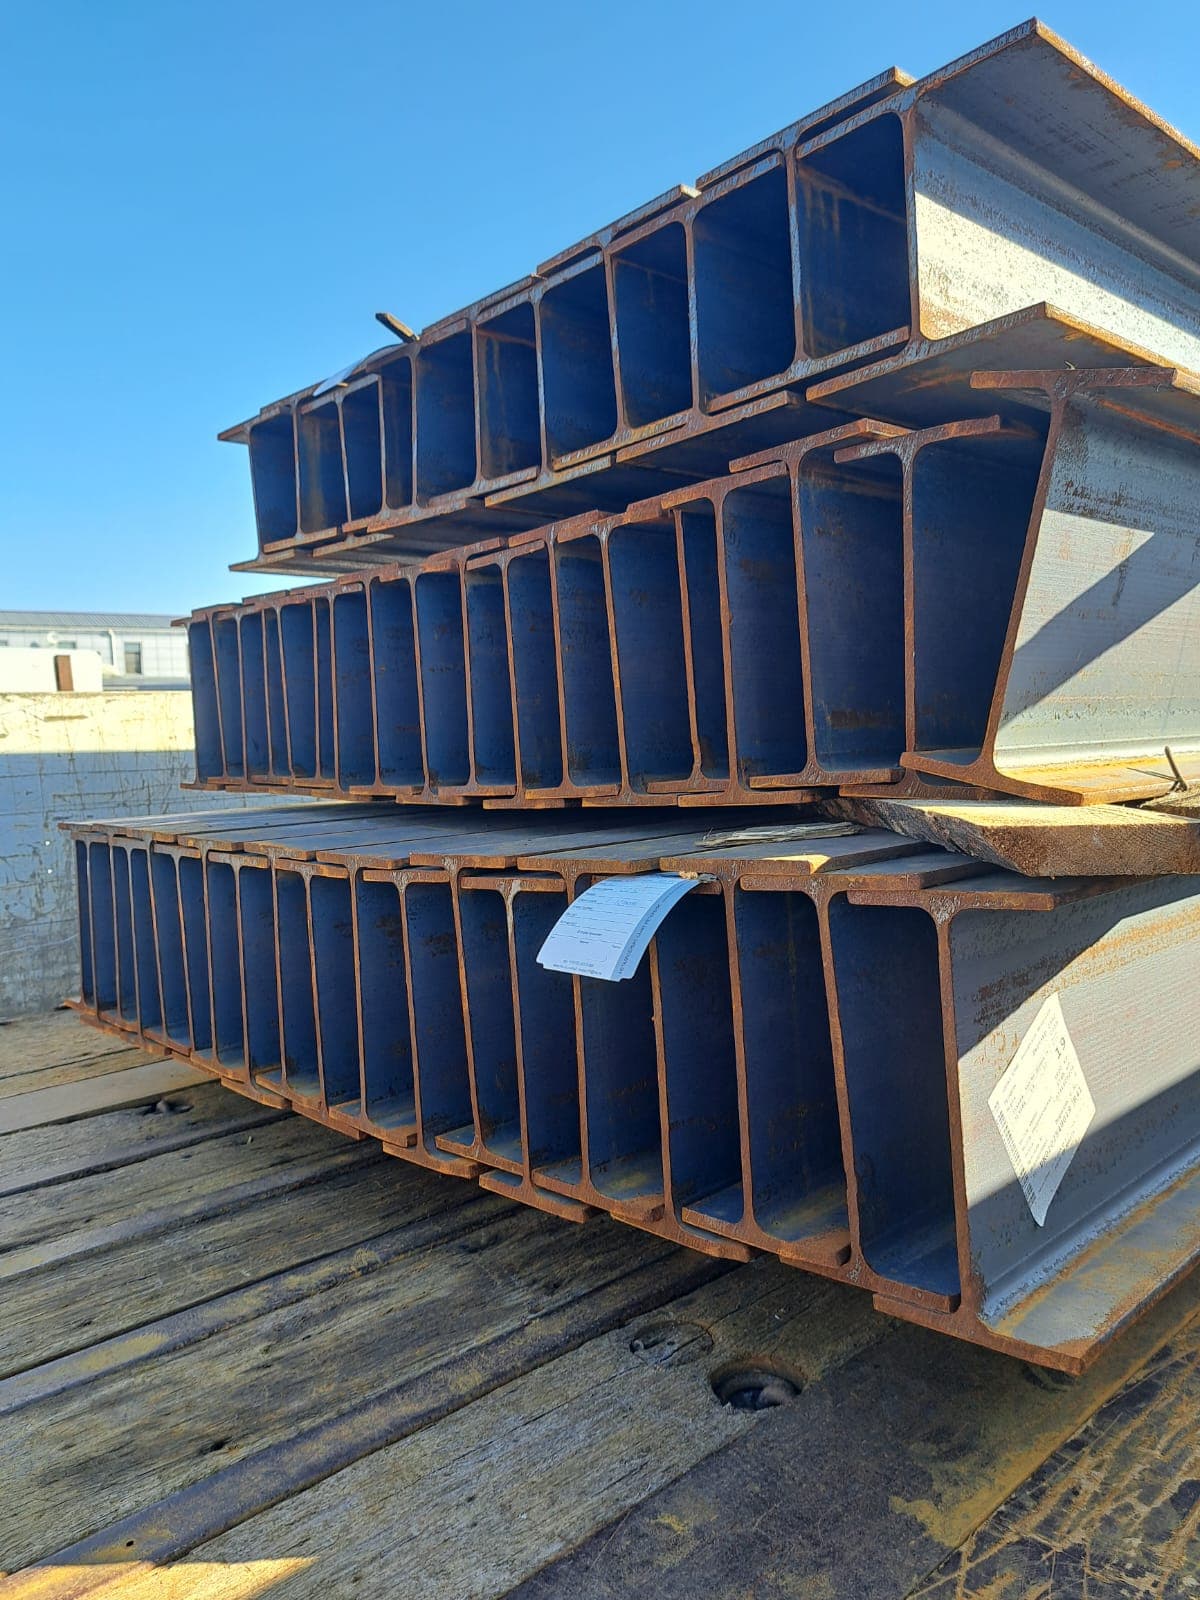
Заготовка проката для каркаса
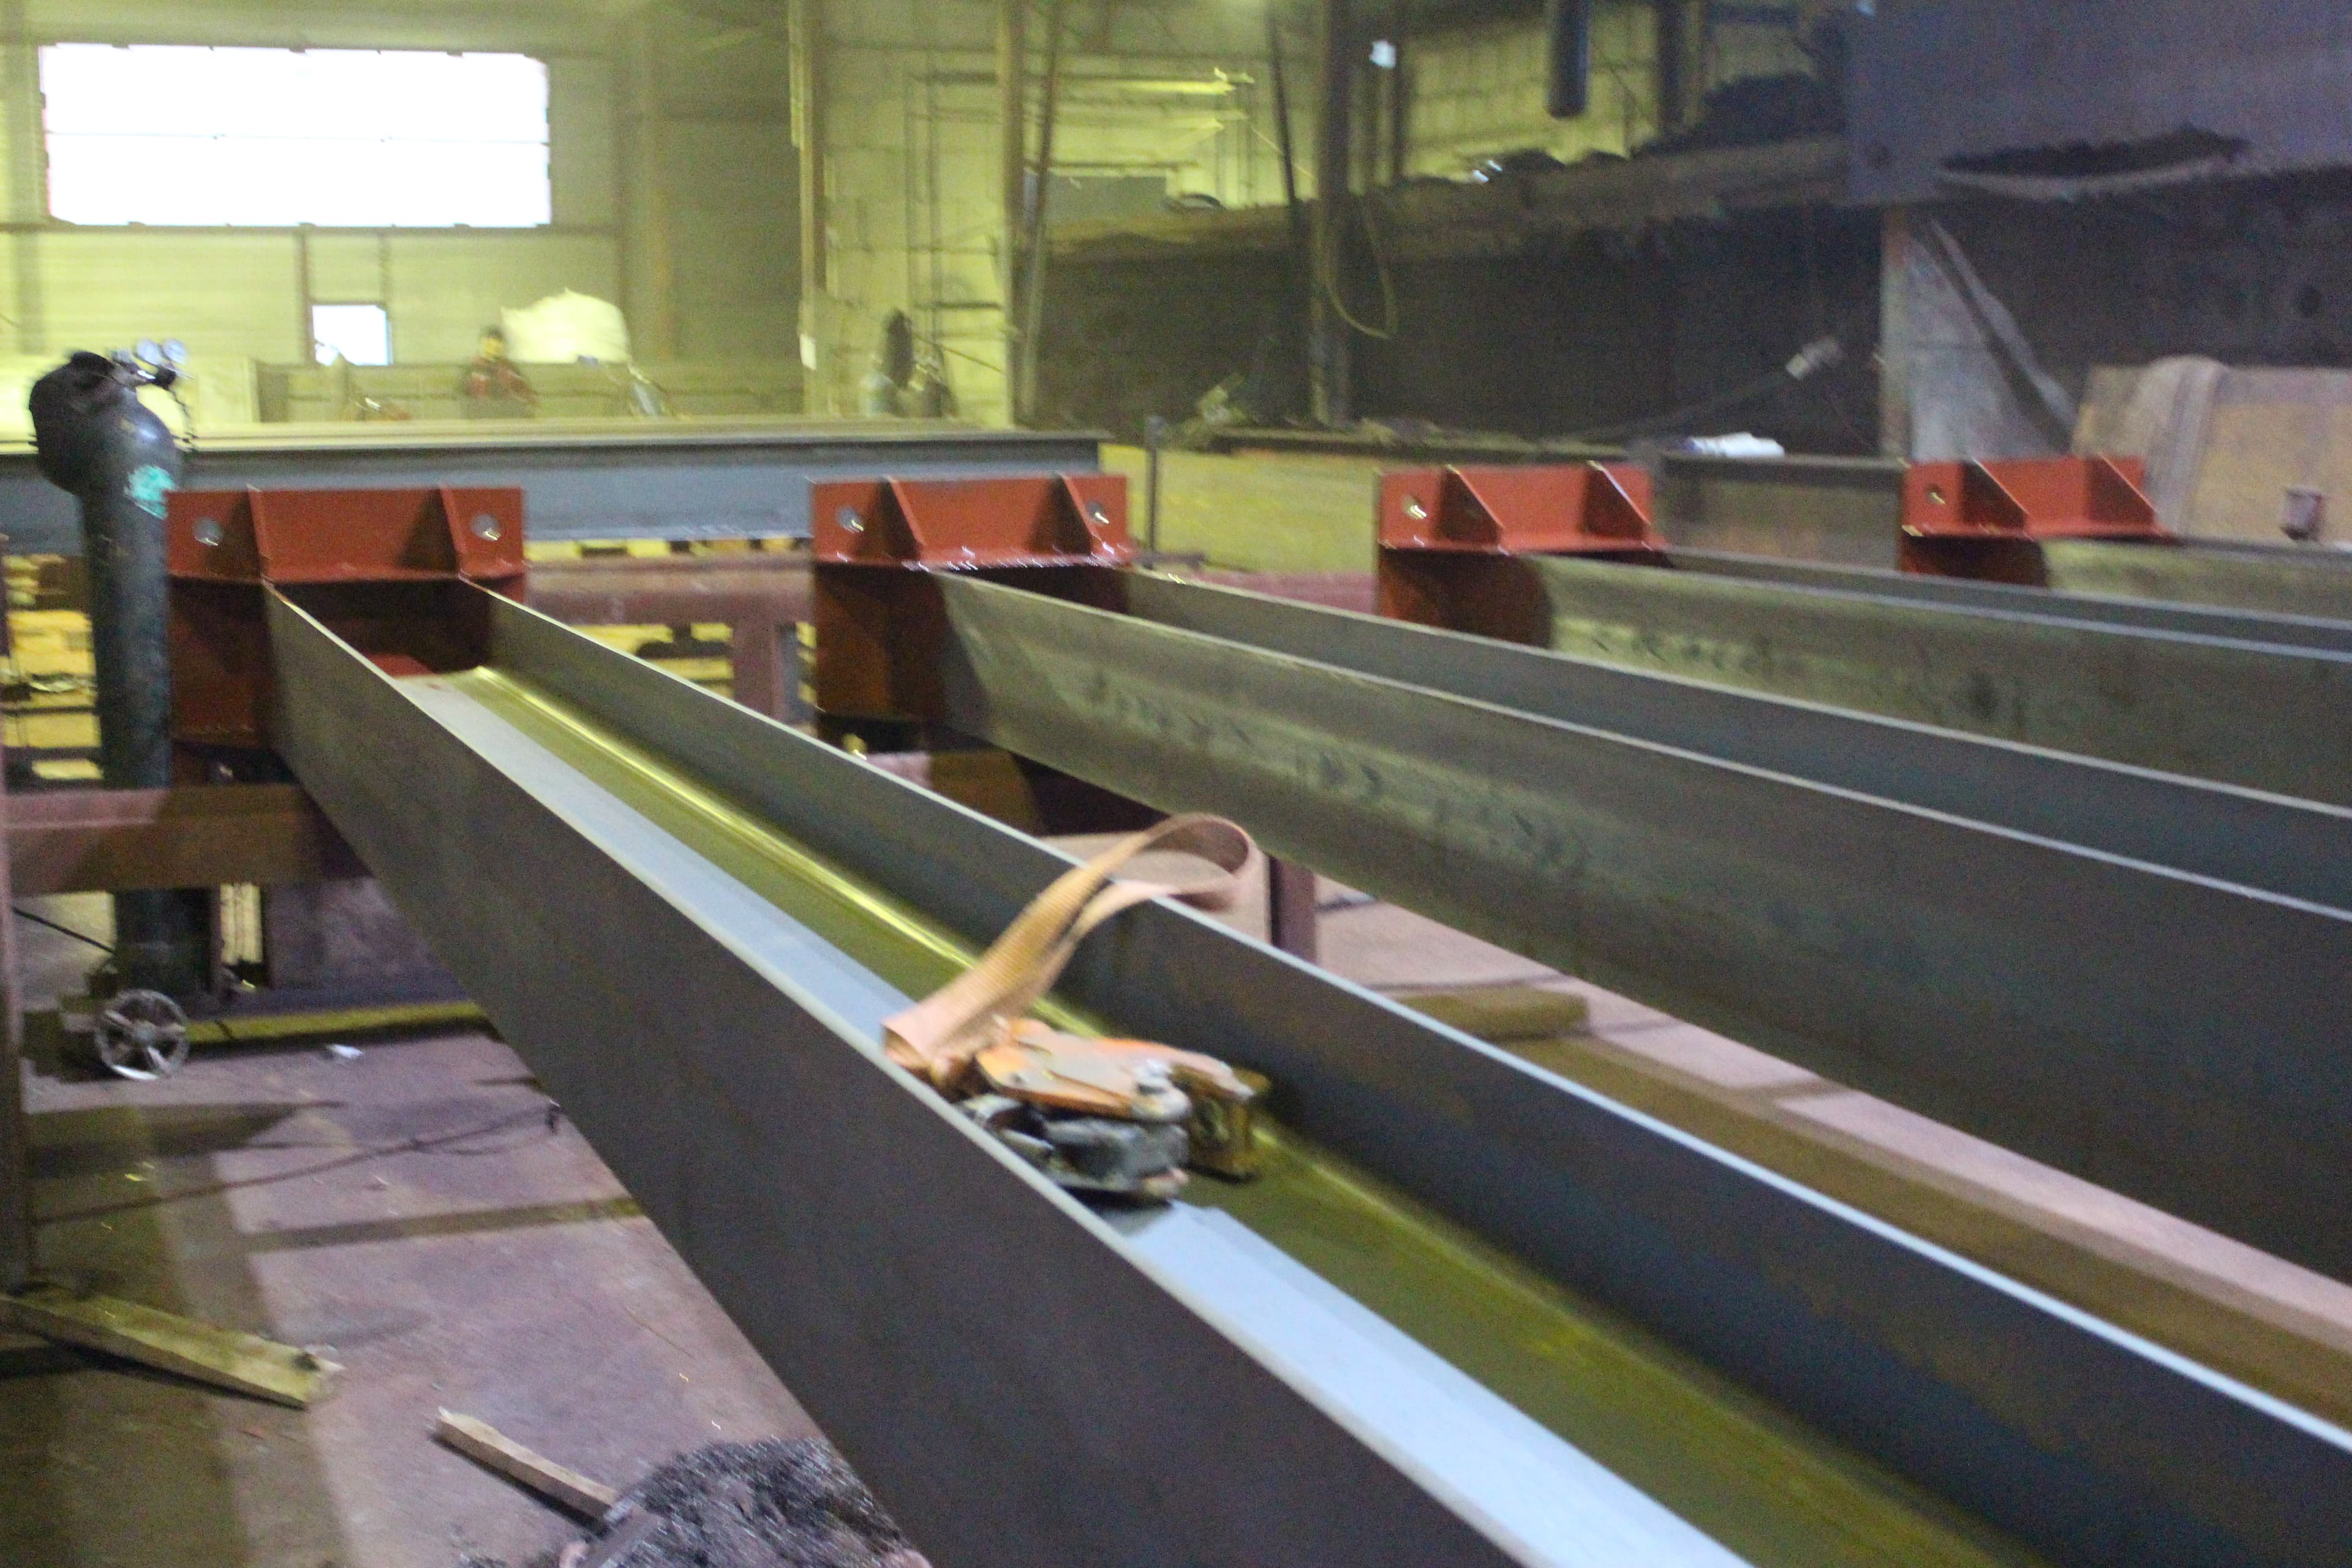
Любой каркас начинается с приёмки металла. Проверяем партию по сертификату — марку стали, геометрию профиля, состояние поверхности, отсутствие расслоений на торцах. Балки, швеллеры и трубы должны быть ровными: если сварить раму из кривого профиля, отклонения складываются по узлам, и на монтаже геометрия каркаса уходит — отверстия под анкеры приходится подгонять, а подогнанное отверстие это уже другое соединение, не то, что считал конструктор.
Самые частые дефекты на входе — дугообразная и винтовая кривизна. Винтовую видно сразу: профиль лежит на ровном основании и качается на диагональных углах. Дугообразную меряем шнуром: натягиваем от торца до торца по полке, в середине замеряем зазор до металла и умножаем на два — получаем полную стрелку прогиба. Дальше сравниваем с допуском по ГОСТ на конкретный сортамент.
После приёмки заготовки идут на пиление ленточной пилой, плазменную резку, гильотину или лазер — по типу и сечению. Резка строго по КМД, каждая деталь маркируется под сборку.
Допуск по кривизне профиля
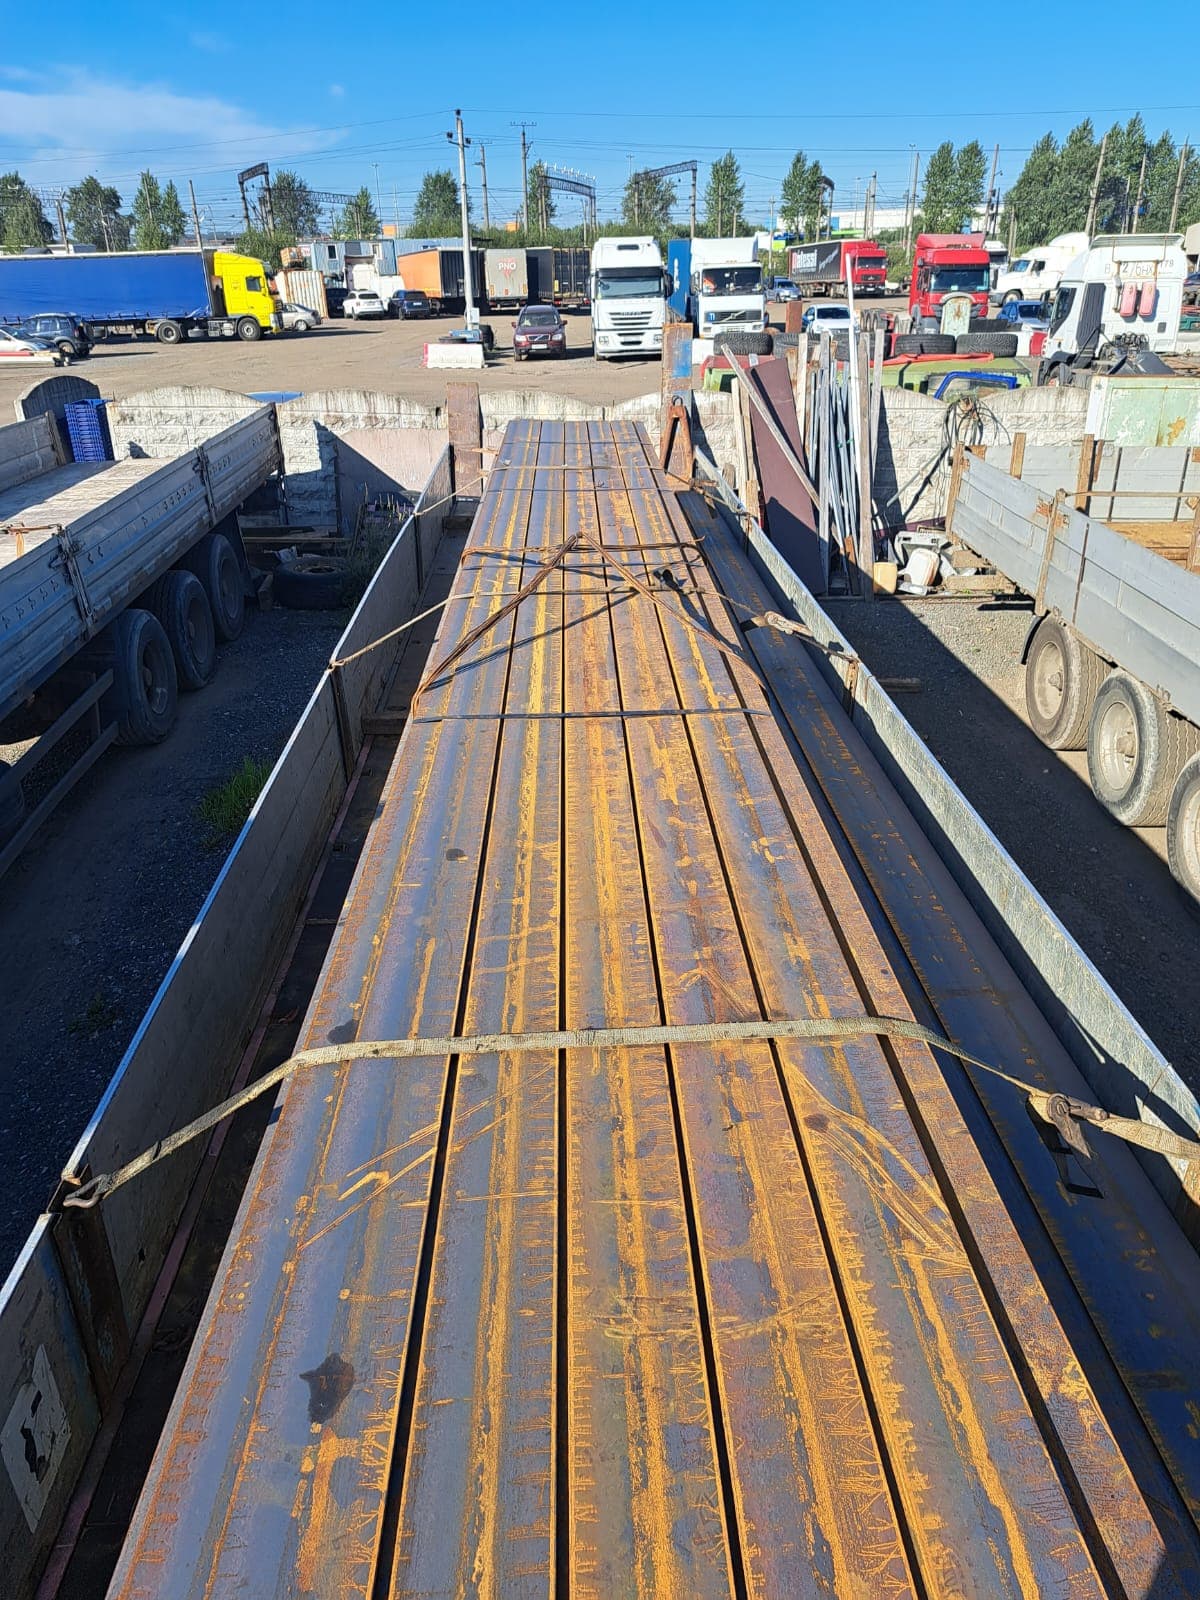
Допуск по кривизне профиля
Кривизна сортового и фасонного проката нормируется ГОСТом на конкретный профиль: допуск зависит от длины, типа и группы поставки. Для несущих элементов каркаса требования жёстче, чем для второстепенных деталей — там, где профиль работает на сжатие с изгибом, начальная погибь напрямую съедает несущую способность.
Методика контроля двутавра или швеллера на участке:
- Кладём профиль на ровную плиту или стеллаж, исключаем перекос под собственным весом.
- Натягиваем тонкий капроновый шнур от торца до торца по верхней полке.
- Замеряем максимальный зазор между шнуром и полкой в середине длины.
- Удваиваем замер — это полная стрелка прогиба профиля.
- Сравниваем с допуском по ГОСТ на этот сортамент и длину.
Профиль за пределами допуска не правим силой при сборке. Внутренние напряжения после такой правки перераспределяются под нагрузкой, и геометрия каркаса уходит уже на объекте. Кривой металл режется в короткие заготовки под второстепенные детали или возвращается поставщику по акту несоответствия.