

Винтовые подъемники и винты с длиной резьбы 4800мм
Подберём исполнение и рассчитаем стоимость под вашу задачу.
Артикул: 98406
150 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
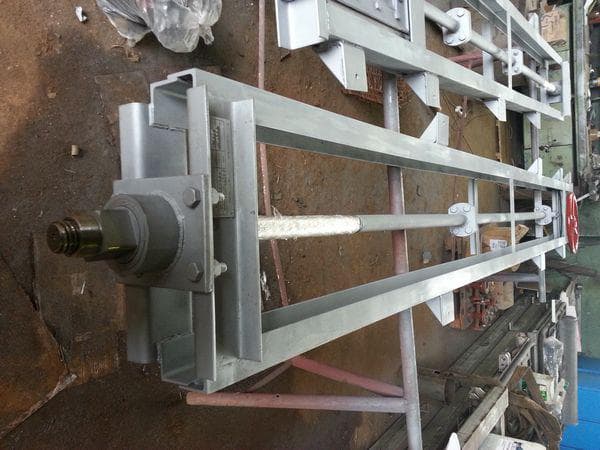
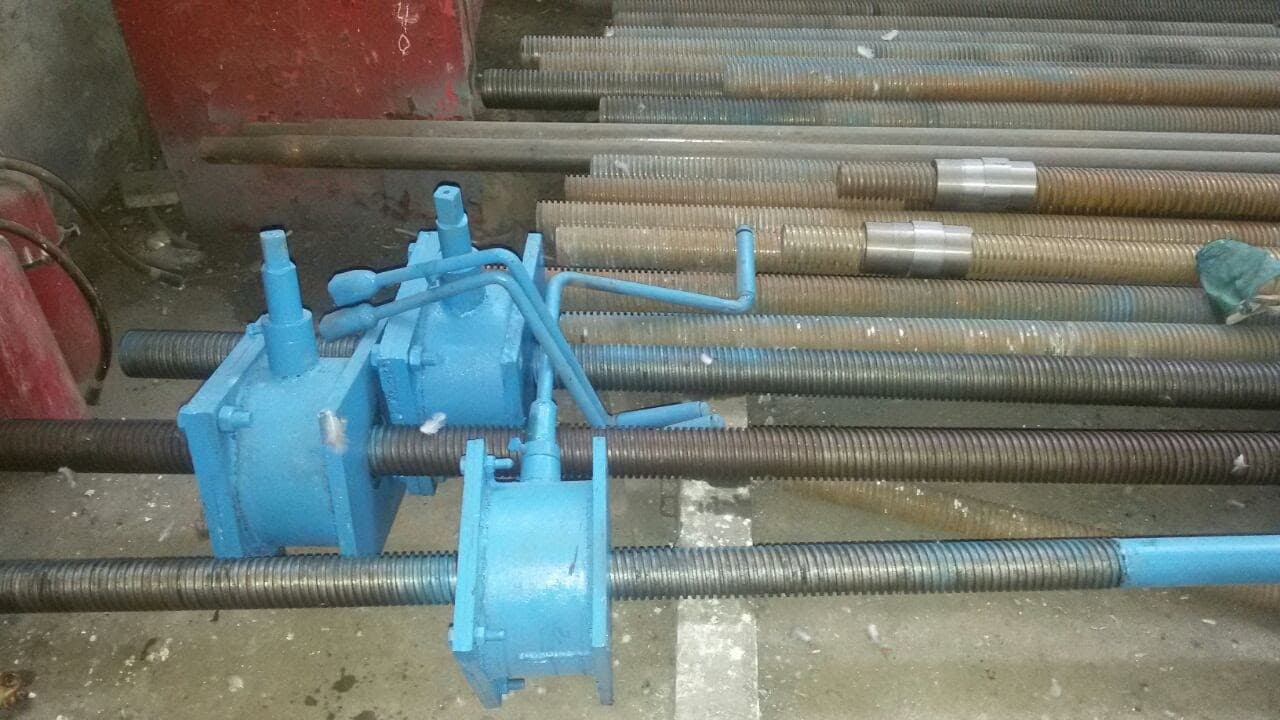
Винтовые подъёмники с длиной резьбы 4800мм — механизм для управления затворами водопроводных и гидротехнических систем. Надежное и простое в обслуживании решение. Доставка и монтаж в Москву.
150 000 ₽/ шт
Нужна стоимость под ваши размеры и задачу?
Уточним комплектацию, изготовление, доставку и монтаж.
Передайте параметры проекта для расчёта стоимости заказа.
Описание
Наша компания предлагает полный комплекс услуг по изготовлению и монтажу качественных металлоконструкций для вашего проекта:
- Проектирование и расчет конструкции специалистами высокого класса.
- Изготовление изделий согласно стандартам ГОСТ с использованием современного оборудования.
- Предоставление подробной сметы и консультации по выбору оптимального варианта исполнения.
- Выполнение работ по металлообработке, включая резку, гибку, сверловку и сборку компонентов.
- Обеспечение антикоррозионной защиты и финишного покрытия изделий.
- Доставка готовой продукции на объект и профессиональный монтаж конструкций нашими опытными бригадами.
Этапы изготовления металлоизделий
1
Коммерческое предложение
На ваш запрос выставляем коммерческое предложение. Если чертежей нет, можем сделать предварительный расчёт стоимости.
2
Договор и счёт
Согласовав все условия, подписываем договор и выставляем счёт для оплаты.
3
Производство
Вносите предоплату. Завозим металл на производство. Изготавливаем заготовки: режем в размер профили, листы, сверлим, гнем, вальцуем, точим и тд. Этап сборок: сварим между собой детали и производим сборку механических узлов. Зачистка, обезжиривание, покраска. Осмотр готовых изделий на производстве. Окончательная оплата за изделия из металла.
4
Доставка заказа на объект или терминал транспортной компании.
Складываем, стягиваем элементы в пачки. Лёгкие элементы, прокладываем рейками и брусками тяжелые элементы. Грузим, отвозим куда нужно. Подбираем машины по размеру и весу конструкции, по необходимости используем тралы.
Особенности зданий из металлоконструкций
Высокая прочность и долговечность
Расчётные нагрузки, материал и требования к эксплуатации каркаса определяются проектом.
Быстрота строительства
Срок и последовательность монтажа определяются проектом и графиком конкретного заказа.
Экономия на фундаментах
Легкость металлоконструкций снижает нагрузку на основание, позволяя применять менее массивные фундаменты.
Возможность свободной планировки
Отсутствие несущих стен внутри помещения открывает простор для дизайна и функционального зонирования пространства.
Экологическая чистота
Происхождение и характеристики материала уточняют по документам поставки; порядок обращения с конструкцией после эксплуатации зависит от проекта.
Простота модернизации и расширения
Модульная конструкция позволяет легко добавлять новые секции или изменять внутреннее пространство.
Заказать консультацию
Мы поможем вам выбрать подходящий товар и предоставим все необходимые консультации.
Примеры выполненных работ
Реализованные проекты по строительству и производству металлоконструкций


Посмотрите на наше производство




Преимущества работы с нами
Мы построили сервис на профессионализме и качестве
Технические требования
Материалы, характеристики и комплектность фиксируются в проекте и спецификации
Работа по проекту
Изготавливаем конструкции по согласованным чертежам и техническому заданию
Собственное производство
Состав проектирования, изготовления и монтажа согласуем для вашего заказа
Доставка по Москве и Московской области
Возим по Москве и Московской области. При необходимости организуем отгрузку и в другие регионы России.
Конструкция винтового поднимника и принцип работы
Как устроен винтовой поднимник 4800мм
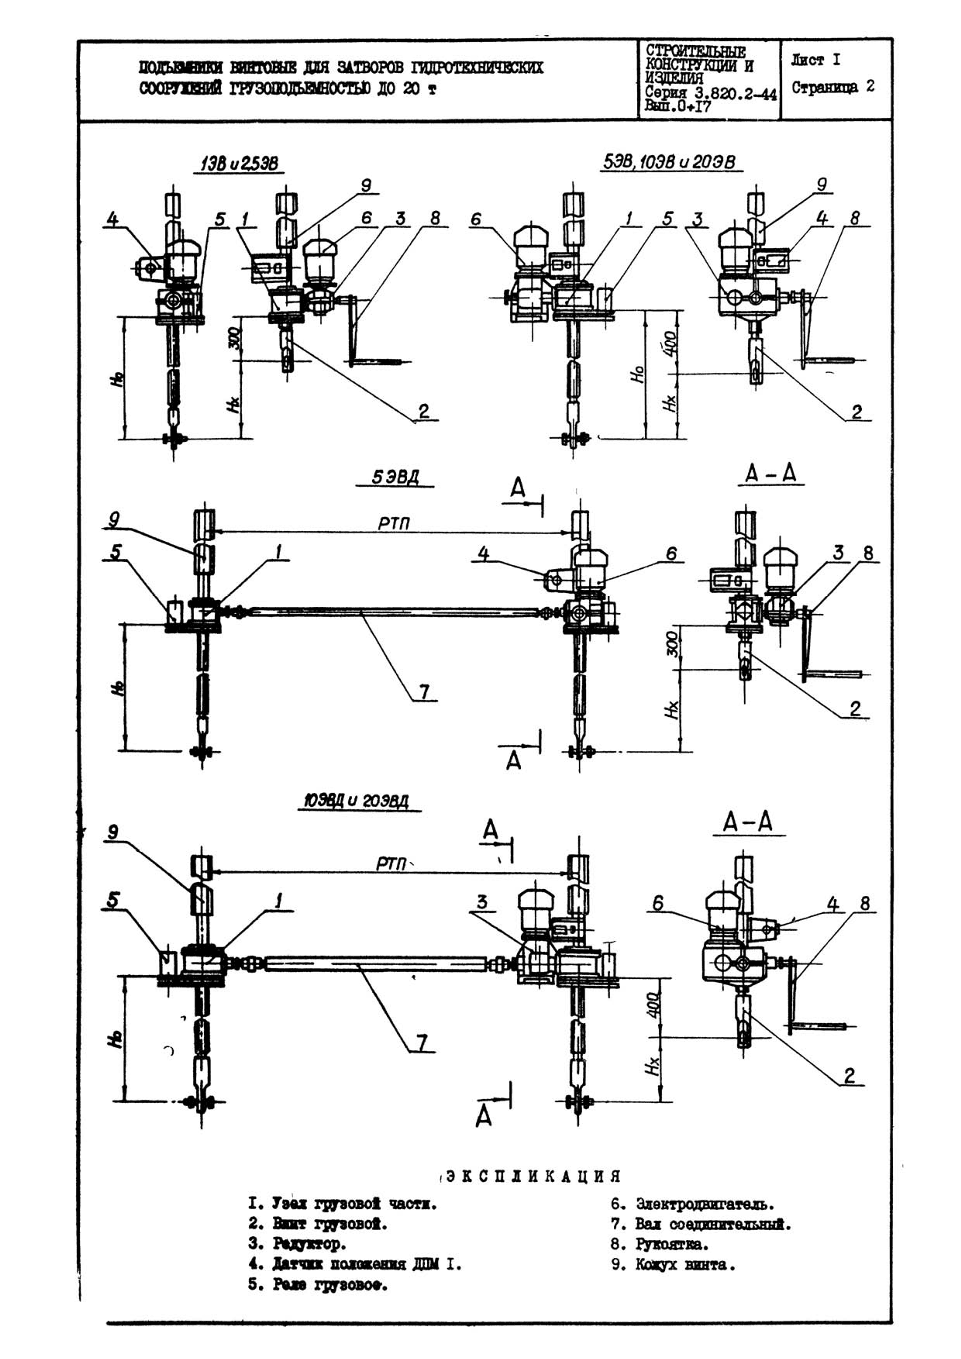
Основу механизма составляет винт (резьбовой стержень) диаметром обычно от М20 до М60 с проточкой для ключа или под электромотор на верхнем конце. Резьба может быть метрической (ГОСТ 9150-81) или трапецеидальной (ГОСТ 24737-81) — трапецеидальная выбирается для больших нагрузок, так как имеет больший угол профиля и лучше воспринимает осевые нагрузки.
Гайка скольжения, установленная в корпусе опорной конструкции затвора, входит в резьбу винта. При вращении винта гайка остается неподвижной (заклинена в направляющих), а винт перемещается вверх или вниз, передавая движение на затвор. На каждом конце винта установлены подшипники скольжения или качения для восприятия радиальной нагрузки и снижения вибрации. Верхний подшипник часто встроен в редуктор (если это электрический привод), нижний — в опорную деталь на затворе.
При длине винта 4800мм критично исключить продольный люфт и биение. Люфт не должен превышать 3–5мм (в зависимости от проекта), иначе затвор будет "играть" при гидравлических ударах. Для регулировки люфта гайка скольжения имеет регулировочные болты или шайбы; при обслуживании это проверяется и подтягивается каждые 2–3 года или после повышенных нагрузок.
Виды и типоразмеры винтовых поднимников
Классификация по конструкции и параметрам
Винтовые подъёмники для гидротехнических затворов различаются по нескольким признакам:
По типу резьбы:
- Метрическая резьба (М20, М24, М30, М36, М42, М48, М56, М60) — стандартная, применяется для стандартных затворов, ресурс обычно 10–15 лет при правильном обслуживании.
- Трапецеидальная резьба (Тр24×5, Тр32×6, Тр40×7) — для высоконагруженных затворов на плотинах и крупных шлюзах, ресурс выше за счет формы профиля.
По материалу:
- Сталь Ст3сп (ГОСТ 380) — стандартная для внутренних сооружений, защищена горячим оцинкованием (защита 60–90 мкм).
- Сталь Ст45 (ГОСТ 1050) — более прочная, для больших нагрузок, используется реже.
- Нержавеющая сталь 12X18H10T (ГОСТ 5949) — для морского климата, кислотных сред, внутри АЭС, на АЗС; цена выше в 3–4 раза, но ресурс 30+ лет.
По защите от коррозии:
- Горячее оцинкование (ГО) — толщина слоя 60–90 мкм по ГОСТ 9.307-89, ресурс во влажной среде 15–20 лет.
- Полимерное покрытие (эпоксидное, полиуретановое) — применяется редко для винтов, обычно для опор и редукторов.
- Без покрытия под краску — для внутренних сооружений с регулярной окраской каждые 3–5 лет.
Длина винта 4800мм — типоразмер для затворов среднего и крупного размера (обычно затвор размером 3×3 м до 4×4 м). Меньшие размеры используются редко; больший размер (6000–8000мм) требует промежуточного подшипника посередине.
Монтаж, регулировка и обслуживание винтовых поднимников

Практические нюансы установки и эксплуатации
При монтаже винтового поднимника длиной 4800мм требуется особая точность. Ось винта должна быть параллельна направляющим затвора в пределах ±2мм на всей длине (иначе возникает перекос нагрузки и биение). Установку выполняют с помощью лазерного нивелира или оптического уровня; теодолит применяется для особо ответственных сооружений. Прихватка гайки скольжения к опорной конструкции выполняется шпильками М16–М20 (ГОСТ 22034-76) с контргайками; все резьбовые соединения затягиваются в два приема: сначала моментный ключ "от руки", затем закручивание на 1–2 оборота ключом на 0,5–1м.
Регулировка люфта при приемке: гайка скольжения имеет две регулировочные шайбы толщиной 0,5–2мм; опытный монтажник подбирает толщину так, чтобы винт мог провернуться рукой, но без люфта более 2мм. Измерение люфта делается индикатором часового типа (погрешность ±0,05мм), установленным на верхний конец винта в горизонтальной плоскости.
Периодическое обслуживание (2–3 года):
- Проверка люфта повторно; при увеличении до 5мм выполняется регулировка шайбами.
- Осмотр резьбы на предмет раковин коррозии (для оцинкованных), протирание тряпкой и нанесение тонкого слоя пищевого масла или ШРУС-4.
- Проверка затяжки крепежа гайки скольжения (контргайки часто ослабляются под вибрацией); затяжка ключом на чистом болте — без рывков.
- При обнаружении трещин в резьбе (маловероятно, но возможно при ударных нагрузках) — замена всего винта; ремонт резьбы локально невозможен.
Ресурс и надежность: винтовой поднимник, как механический элемент, имеет ресурс более 50 лет при условии правильного выбора диаметра (гайка не пробуксовывает) и регулярного обслуживания. Отказы обычно связаны не с самим винтом, а с деградацией гайки скольжения (износ, коррозия) или с проблемами в редукторе/электромоторе.
Типичные ошибки выбора и совместимость с проектом
Как не ошибиться при подборе под свою задачу
Недостаточный диаметр винта (слишком мелкая резьба при большой нагрузке). Если затвор весит 15 тонн, а винт М24 с шагом 3мм, то при попытке поднять затвор гайка начнет пробуксовывать (скольжение резьбы), возникнет тепловыделение, расплавление масла (если оно используется для смазки), и отказ механизма за часы. Правильный подбор: расчет по грузоподъемности, затем выбор диаметра минимум на 20–30% выше минимальной нагрузки.
Неправильная защита от коррозии. Винты в открытых сооружениях (снаружи плотины, на улице) без покрытия ржавеют за 2–3 года. Даже оцинкованный винт требует подкраски каждые 5–7 лет (особенно в морском климате). Если сооружение во влажном помещении (помещение шлюза, насосной станции), оцинковка достаточна; в морском климате нужна нержавейка или дополнительное полимерное покрытие.
Несовместимость шага резьбы с редуктором. Если на проекте указан шаг 3мм (метрическая М30×3), а поставщик отправил винт М30×3,5 (не существует стандартного размера, ошибка в спецификации), редуктор не "поймет" нового шага, и при вращении возникнет люфт. Всегда требовать в спецификации точный размер: М30×3, Тр40×7, и т.д.
Недостаточное крепление гайки скольжения к опорной конструкции. Если гайка закреплена на двух болтах М10 вместо четырех, при гидравлическом ударе на затвор (волна, ледоход) гайка сорвется с крепления, и затвор упадет. Правило: количество болтов крепления гайки должно быть не менее 4 для любых размеров М20–М60.
Игнорирование заявки на подшипники. Если в проекте нет явного указания на подшипники, поставщик может отправить винт "голый" (без подшипников), рассчитывая, что заказчик установит их сам. В результате затвор вибрирует, люфт растет. Всегда требовать в заказе: "винт с верхним и нижним подшипниками, прессованы и закреплены от осевого сдвига".
Производство, испытания и доставка на объект

Как изготавливаются винтовые подъёмники и как они попадают на вашу площадку
Винтовой поднимник изготавливается из заготовки (длинный круглый пруток) на токарном станке. На станке вытачивается и нарезается основная метрическая или трапецеидальная резьба. Если требуется более сложная геометрия (расточка под подшипник, проточка под ключ), используется многооперационный станок с ЧПУ. Погрешность геометрии: допуск на диаметр резьбы ±0,05мм (ГОСТ 9150-81 группа точности Н), допуск на шаг ±0,1мм.
Контроль качества: каждый винт перед отправкой проходит физический контроль: измерение диаметра резьбы микрометром, проверка шага резьбы шагомером, визуальный осмотр на трещины, раковины и наплывы под лупой 10×. Партия (обычно 3–5 штук для длины 4800мм) проходит 100%-й контроль; крупные заказы (5+ винтов) требуют протокола испытаний и сертификата качества по ГОСТ Р 8.568-2014 (система добровольной сертификации).
Защита от коррозии (горячее оцинкование): после механической обработки винты идут в линию ГО. Сталь обезжиривается, травится в соляной кислоте (удаление окалины), затем погружается в расплав цинка при 840–860°C. Толщина покрытия измеряется толщиномером, результат записывается в паспорт партии. Трещин от цинкования при правильной технологии не возникает (в отличие от хромирования).
Упаковка и доставка: винты длиной 4800мм упаковываются в деревянный каркас или контейнер (чтобы избежать изгиба при перевозке). Для доставки в Московской области используется специализированный транспорт (фургон или платформа с грузоподъемностью 5+ тонн). Время доставки из о ЗМК Континенталь в Москву — 3–7 рабочих дней в зависимости от расстояния. Разгрузка и укладка на объекте входит в услугу, если расстояние менее 500км; дальше — оплачивается отдельно или берется на счет заказчика.